


7018 Rod Kimpalan Elektrod Hidrogen Rendah
AWS A5.1 diperakui, tegangan 70 ksi, semua-kedudukan, ISO 9001/CE/SGS.
Sampel percuma.
Kilang terus dari China.
OCEAN WELDING E7018 ialah elektrod kimpalan jenis-besi,-hidrogen, kalium-rendah yang mematuhi piawaian AWS A5.1 E7018 dan sepadan dengan piawaian GB/T 5117 E5018, ISO 2560-B E4918, ISO 2560-B E4918, dan J12. Direka bentuk untuk aplikasi seperti keluli struktur, bejana tekanan, pembinaan kapal, perpaipan dan pembinaan jambatan, elektrod menawarkan kekuatan tegangan minimum 70 ksi dan 22% pemanjangan, dengan keliatan hentaman Charpy V-notch sekurang-kurangnya 27 J pada -29 darjah . Kandungan hidrogen boleh meresapnya memenuhi piawaian H8, dengan produk gred H4 tersedia atas permintaan. Dikeluarkan oleh Hangzhou Lin'an Ocean Welding Materials Co., Ltd. sejak 1995, setiap kelompok disahkan menggunakan spektrometer OES Spectromax Jerman dan disertakan dengan sijil pemeriksaan kualiti kilang yang komprehensif.
Penerangan Produk
E7018 ialah elektrod kimpalan keluli karbon yang menampilkan serbuk besi dan salutan jenis-hidrogen kalium-rendah. Ia direka khusus untuk aplikasi kimpalan-bawah menegak dan sesuai untuk digunakan dengan sumber kuasa AC dan DC.
Elektrod menawarkan prestasi kimpalan yang sangat baik, dicirikan oleh arka yang stabil, penampilan manik kimpalan yang menarik, percikan minimum dan penyingkiran sanga yang mudah. Logam yang dimendapkan mempamerkan sifat mekanikal yang stabil-termasuk kemuluran yang baik dan-keliatan impak suhu rendah-serta kandungan hidrogen boleh meresap yang rendah dan rintangan retak yang luar biasa.
Aplikasi:
Produk ini sesuai untuk mengimpal keluli karbon dan struktur keluli aloi rendah dalam kejuruteraan marin, kapal, tangki simpanan, kapal tekanan dan jambatan.
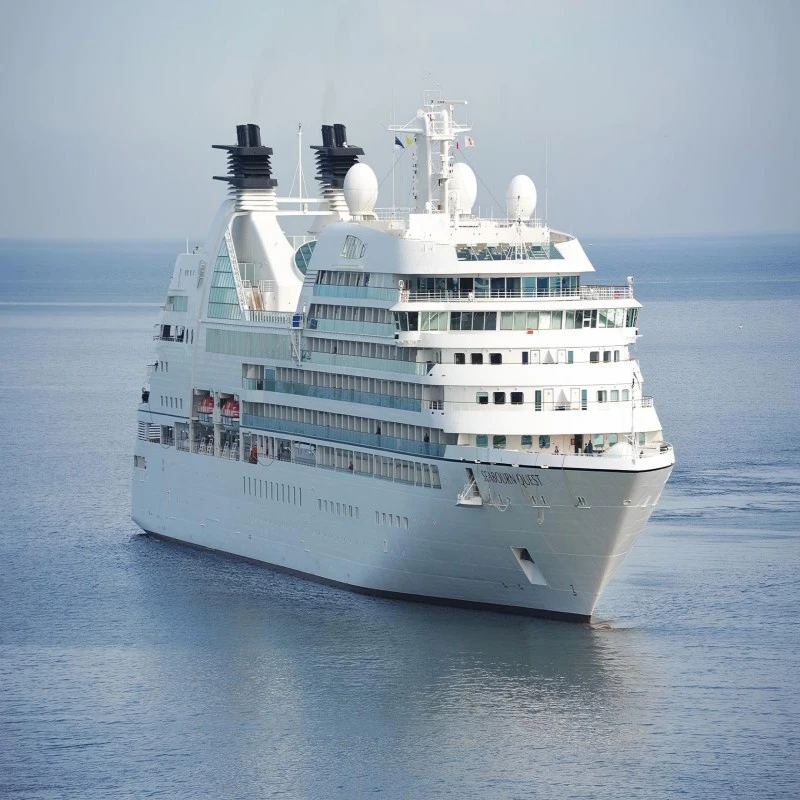
Pembinaan Kapal & Fabrikasi Marin
Prestasi kimpalan semua-kedudukan yang sangat baik bagi elektrod kimpalan ini membolehkan pengilang melakukan operasi kimpalan rata, kimpalan menegak dan overhed menggunakan elektrod jenis tunggal ini pada semua peringkat daripada pemasangan komponen hingga pemasangan segmen.
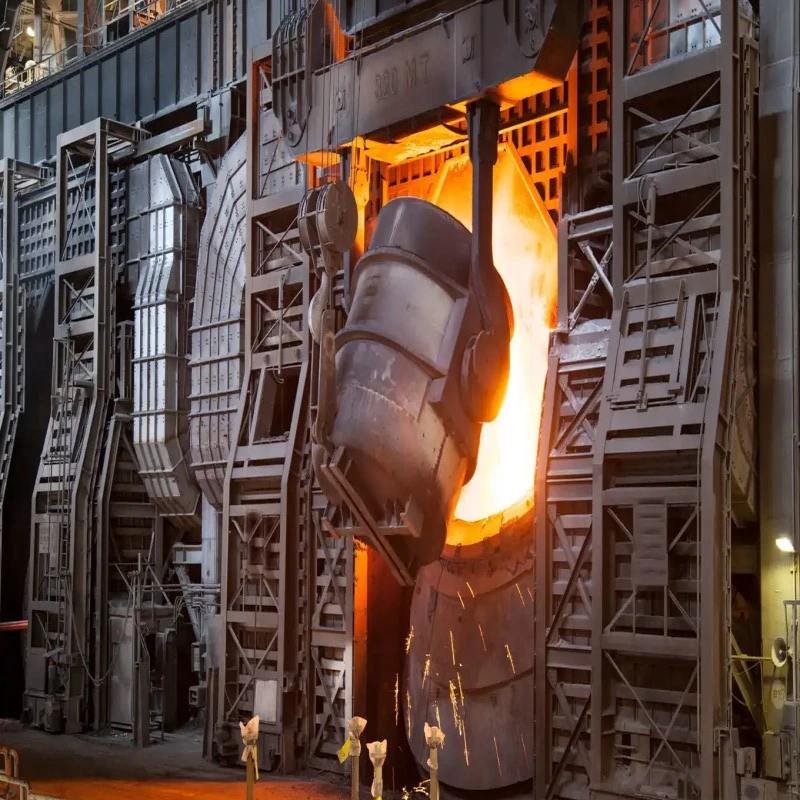
Kapal Tekanan
Elektrod E7018 menghasilkan kimpalan yang memenuhi piawaian pemeriksaan-sinar X dan menampilkan kandungan hidrogen boleh meresap rendah; aplikasi biasa termasuk jahitan cangkerang membujur dan lilitan, sambungan kepala-ke-cengkang, kimpalan muncung, sambungan pelana dan kimpalan sesekat dalaman.

Jambatan / Keluli Struktur
E7018 digunakan secara meluas dalam aplikasi seperti sambungan-rentang momen-ke-lajur, penyambung galang, plat gusset, plat tapak, sambungan lajur dalam-bangunan bertingkat tinggi dan pemasangan galang kotak untuk jambatan. Untuk projek yang mematuhi kod AWS D1.1, E7018 ialah bahan pengisi-hidrogen rendah pilihan.
E7018 Komposisi Kimia
| C | Mn | Si | S | P | Ni | Cr | Mo | V |
|---|---|---|---|---|---|---|---|---|
| Kurang daripada atau sama dengan 0.10 | 0.60–1.60 | Kurang daripada atau sama dengan 0.75 | Kurang daripada atau sama dengan 0.030 | Kurang daripada atau sama dengan 0.030 | Kurang daripada atau sama dengan 0.30 | Kurang daripada atau sama dengan 0.20 | Kurang daripada atau sama dengan 0.30 | Kurang daripada atau sama dengan 0.08 |
E7018 Sifat Mekanikal
| Harta benda | Simbol | AWS A5.1 Minimum | KIMPALAN LAUTAN Biasa |
|---|---|---|---|
| Kekuatan tegangan | Rm | Lebih besar daripada atau sama dengan 490 MPa (70 ksi) | 510–560 MPa |
| Kekuatan hasil | ReL / Rp0.2 | Lebih besar daripada atau sama dengan 400 MPa (58 ksi) | 420–470 MPa |
| Pemanjangan (L=4d) | A | Lebih daripada atau sama dengan 22 % | 26–30 % |
| Kesan takuk Charpy V- | KV₂ | Lebih besar daripada atau sama dengan 27 J @ −29 darjah | 100–140 J @ −30 darjah |
| Hidrogen boleh meresap | - | Piawaian H16 | H8standard,H4atas permintaan |
Mengapa Memilih OCEAN WELDING E7018?

kenapa pilih produk kami
- Pengilang langsung:dihasilkan di kilang Hangzhou Lin'an kami sejak Jun 1995. Tiada penanda orang tengah.
- AWS A5.1 dikelaskan:Rm Lebih besar daripada atau sama dengan 490 MPa, ReL Lebih besar daripada atau sama dengan 400 MPa, A Lebih besar daripada atau sama dengan 22 %, KV Lebih besar daripada atau sama dengan 27 J pada −29 darjah . Setiap tuntutan boleh dikesan kepada sijil ujian kilang.
- Kimia disahkan setiap habapada aSpektrometer Spectromax OES Jermandengan empat-pemeriksaan peringkat (bahan mentah, pra-relau, separuh-siap, siap).
- ISO 9001, CE, SGSsistem kualiti dan produk yang diperakui.
- Semua-prestasi kedudukan:rata, mendatar, menegak-atas, atas (menegak-bawah tidak disyorkan untuk sebarang E7018, salutan-had sistem, bukan had jenama).
- Rangsangan pemendapan serbuk besi-:lebih kurang110% kecekapan pemendapan, memotong masa arka berbanding E7015 / E7016.
- Sampel percumauntuk ujian kelayakan pembeli.
- OEM dialu-alukan:pembungkusan label-peribadi daripada 1 MT setiap saiz.
- Masa utama 8-25 hariselepas pengesahan PI; FOB Ningbo / CFR / CIF / EXW.
Cara Menyimpan dan Membakar Elektrod Kimpalan E7018
E7018 ialah elektrod-hidrogen rendah danmesti dikekalkan kering. Kelembapan dalam salutan fluks terurai dalam arka, membebaskan hidrogen atom yang boleh menyebabkanhidrogen-yang disebabkan keretakan sejukdalam haba-zon terjejas - kadangkala beberapa jam atau hari selepas kimpalan.
Amalan terbaik penyimpanan & membakar:
- Storan jangka panjang-:kadbod yang belum dibuka dan tertutup rapat disimpan di dalam gudang kering (< 60 % RH) for up to 12 months.
- Pra{0}}guna bakar:300–400 darjah (572–752 darjah F) selama 1–2 jam dalam ketuhar rod. Kadar tanjakan Kurang daripada atau sama dengan 5 darjah / min.
- Memegang ketuhar:100–150 darjah (212–302 darjah F) dalam panah yang dipanaskan pada tali pinggang pengimpal.
- Had pendedahan atmosfera:Kurang daripada atau sama dengan 4 jam untuk standard E7018; Kurang daripada atau sama dengan 9 jam untuk varian tahan lembapan (H4R).
- Bakar semula-jika terdedah terlalu lama:350–400 darjah selama 1 jam; AWS D1.1 teruk semula-bakar pada suhu 370–425 darjah selama 1 jam.
- Baki semula-maksimum:2, masa kumulatif Kurang daripada atau sama dengan 10 jam. Buang lebih dari itu.
- Jangan sesekali campurE7018 dengan elektrod selulosa (E6010 / E6011) dalam ketuhar yang sama, batang selulosa mengeluarkan kelembapan.

E7018 Petua Teknik Kimpalan
- Lengkok pendek:panjang arka ≈ diameter elektrod (2–3 mm)
- Teknik seret:E7018 direka bentuk untuk diseret, bukan ditenun melebihi diameter rod 2.5×
- Pukul ke hadapan, kimpal ke belakang:hentak arka 3–5 mm lebih awal daripada permulaan sendi, kemudian bawa arka kembali untuk mengelakkan keliangan permulaan
- Bersihkan sendi:20 mm setiap sisi garisan kimpalan kepada logam terang
- Berbilang-laluan:cip dan wayar-slag berus antara setiap laluan
- Isi kawah:jangan sekali-kali memecahkan arka ke dalam kawah terbuka; mundur-langkah atau isi dahulu
- Panaskan setiap CE:setara karbon CE=C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15; panaskan 80–150 darjah apabila CE > 0.45 atau t > 25 mm
Cool tags: 7018 rod kimpalan elektrod hidrogen rendah, China, pengilang, pembekal, kilang, syarikat, borong, diskaun, beli, harga rendah, berkualiti tinggi, produk
Sepasang
Kimpalan Rod E6011Seterusnya
E6011 Elektrod KimpalanAnda mungkin juga berminat


Hantar pertanyaan