


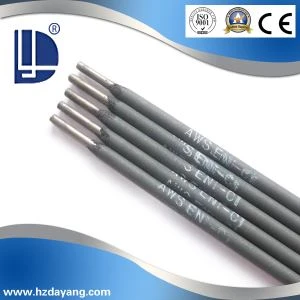
Kimpalan Teras E7024
Arka stabil, penembusan seragam; kawalan kualiti yang ketat untuk kekuatan kimpalan
Menyokong borong/runcit; sesuai untuk jentera, kimpalan struktur keluli
Dalam senario perindustrian seperti pembuatan jentera, pemprosesan struktur keluli dan pengeluaran kapal tekanan, elektrod kimpalan dengan prestasi yang stabil dan kebolehsuaian yang kuat adalah penting untuk memastikan kualiti kimpalan dan kecekapan operasi. Sebagai produk yang biasa digunakan dalam bidang ini, Kimpalan Teras E7024 telah menjadi bahan kimpalan pilihan bagi kebanyakan perusahaan kerana kawalan kualiti yang ketat, kebolehsuaian parameter yang fleksibel dan keberkesanan-kosnya. Pada masa ini, ia dibekalkan secara besar-besaran-oleh pengilang profesional China (cth, Hangzhou Dayang Welding Equipment Co., Ltd.), meliputi pelbagai keperluan perolehan seperti borong dan runcit.
I. Parameter Kimpalan Teras Kimpalan Teras E7024
Untuk mengelakkan kecacatan kimpalan seperti retakan dan liang kimpalan dan memastikan kekuatan kimpalan, logam asas dengan ketebalan yang berbeza perlu dipadankan dengan diameter elektrod dan parameter kimpalan yang sepadan. Melayani keperluan industri arus perdana, Kimpalan Teras E7024 menawarkan tiga diameter yang biasa digunakan: 3.2mm, 4.0mm dan 5.6mm. Penyesuaian parameter khusus ditunjukkan dalam jadual di bawah, dengan semua parameter direka berdasarkan mod positif DC (DC+), mengimbangi kepraktisan dan keselamatan:
| Diameter Elektrod | Julat Semasa Positif DC (DC+). | Kelajuan Kimpalan | Voltan Arka | Suhu Interpass Maksimum | Ketebalan Logam Asas Berkenaan |
|---|---|---|---|---|---|
| 3.2mm | 100-160 A | 10-15 sm/min | 22-24 V | Kurang daripada atau sama dengan 200 darjah | 6-10 mm |
| 4.0mm | 160-215 A | 12-18 sm/min | 24-26 V | Kurang daripada atau sama dengan 180 darjah | 8-15 mm |
| 5.6mm | 270-340 A | 8-12 sm/min | 26-28 V | Kurang daripada atau sama dengan 150 darjah | 12-20 mm |
Ia boleh dilihat daripada parameter bahawa apabila diameter elektrod meningkat, julat arus yang disesuaikan dan voltan arka meningkat dengan sewajarnya untuk memastikan kedalaman penembusan yang mencukupi; manakala suhu interpass maksimum menurun secara beransur-ansur, yang boleh mengawal input haba dengan berkesan dan menghalang logam asas daripada kemerosotan prestasi akibat terlalu panas. Reka bentuk parameter ini bukan sahaja menyesuaikan diri dengan keperluan kimpalan logam asas daripada jenis nipis hingga sederhana-tetapi juga menyediakan ruang pelarasan untuk keperluan kecekapan operasi yang berbeza.
II. Kelebihan Teras Kimpalan Teras E7024
Kualiti Boleh Dipercayai, Pematuhan dengan Piawaian IndustriProses pengeluaran Kimpalan Teras E7024 dengan ketat mematuhi spesifikasi bahan kimpalan industri. Produk daripada beberapa pengeluar telah mendapat pensijilan berwibawa seperti SGS. Sistem kawalan kualiti yang lengkap telah diwujudkan daripada pemilihan bahan mentah hingga pemeriksaan produk siap, memastikan keseragaman komposisi dan kestabilan arka setiap kelompok elektrod. Selepas kimpalan, kimpalan mempunyai penampilan yang menarik dan memenuhi keperluan untuk sifat mekanikal (seperti kekuatan tegangan dan keliatan hentaman), yang boleh memenuhi keperluan kimpalan kebanyakan struktur perindustrian.
Kebolehsuaian yang Luas, Mengurangkan Kerumitan OperasiSama ada plat keluli nipis 6mm atau logam asas-tebal sederhana 20mm, kimpalan boleh diselesaikan dengan memilih elektrod E7024 diameter yang sepadan tanpa penggantian jenis elektrod yang kerap. Pada masa yang sama, julat parameter kimpalannya jelas dan mudah untuk dikuasai oleh pengendali. Walaupun dalam-senario pengeluaran kelompok kecil, pengendali boleh memulakan dengan cepat dan memastikan kualiti kimpalan.
Kos-Keberkesanan, Menyesuaikan Diri dengan Pelbagai Keperluan PerolehanSebagai produk yang dibekalkan oleh pengeluar tempatan China, Core Welding E7024 bergantung pada sistem rantaian bekalan yang matang untuk mengawal kos pengeluaran sambil memastikan kualiti yang tinggi. Ia boleh memberikan pelanggan dasar keutamaan seperti diskaun borong dan-pembelian harga rendah. Sama ada perolehan pukal oleh perusahaan besar (cth, pesanan bulanan daripada kilang struktur keluli) atau percubaan-berkelompok kecil oleh perusahaan bersaiz kecil dan sederhana-, penyelesaian perolehan yang sesuai boleh didapati untuk mengurangkan kos bahan operasi kimpalan dengan berkesan.
III. Syor Penggunaan untuk Kimpalan Teras E7024
Untuk memaksimumkan prestasi produk, perkara berikut harus diperhatikan semasa kimpalan sebenar:
Padanan Parameter: Pilih dengan ketat diameter elektrod dan parameter yang sepadan mengikut ketebalan logam asas. Sebagai contoh, apabila mengimpal logam asas 8-15mm, keutamaan harus diberikan kepada menggunakan elektrod 4.0mm untuk mengelakkan logam asas terbakar akibat arus yang berlebihan atau peleburan yang lemah akibat arus yang tidak mencukupi.
Kawalan Suhu: Suhu interpass mesti dikawal ketat dalam had atas yang dinyatakan dalam jadual parameter (cth, tidak lebih daripada 200 darjah untuk elektrod 3.2mm). Ia boleh diselaraskan dengan cara kimpalan berselang-seli dan penyejukan udara untuk mengelakkan kepekatan tegasan dalam kimpalan akibat suhu tinggi.
Keadaan Penyimpanan: Elektrod hendaklah disimpan dalam persekitaran yang kering dan-berventilasi baik untuk mengelakkan penyerapan lembapan, yang boleh menyebabkan liang-liang semasa mengimpal dan menjejaskan kualiti kimpalan.
IV. Sokongan Perolehan dan Bekalan
Pada masa ini, Core Welding E7024 dihasilkan dan dibekalkan oleh beberapa pengeluar profesional di China (seperti Hangzhou Dayang Welding), yang menyokong perkhidmatan termasuk "perolehan borong dengan diskaun", "pembungkusan tersuai", dan "pemulangan dan pertukaran untuk isu kualiti". Pelanggan boleh mendapatkan sebut harga terkini dan laporan pemeriksaan produk melalui laman web rasmi pengilang atau dengan terus menghubungi pembekal. Sama ada mengejar perolehan kos-rendah atau menumpukan pada-jaminan kualiti yang tinggi, penyelesaian kerjasama yang sesuai boleh ditemui.
V. Soalan Lazim (FAQ) tentang Kimpalan Teras E7024
Apakah perbezaan antara Kimpalan Teras E7024 dan elektrod E7018 yang biasa digunakan? Adakah senario terpakai mereka berbeza?Perbezaan teras antara kedua-duanya terletak pada kegunaan dan keperluan kimpalan: E7024 ialah elektrod "kadar pemendapan tinggi" dengan arka yang stabil dan pembentukan cepat, yang lebih sesuai untuk kimpalanstruktur perindustrian amseperti struktur keluli dan komponen mekanikal; E7018 ialah elektrod "rendah-jenis hidrogen" dengan rintangan retak yang lebih kuat, tetapi ia mempunyai keperluan yang lebih tinggi untuk proses kimpalan (seperti suhu prapemanasan) dan lebih sesuai untuksenario -kekuatan tinggi dan{1}}berisiko tinggiseperti bejana tekanan dan-talian paip tekanan tinggi. Jika rintangan retak yang melampau tidak diperlukan, E7024 lebih berfaedah dari segi-keberkesanan kos dan kemudahan operasi.
Hanya "DC+ (DC positif)" ditandakan dalam jadual parameter. Bolehkah kuasa AC (arus ulang alik) digunakan untuk mengimpal?Kuasa AC boleh digunakan untuk-kimpalan jangka pendek, tetapi penggunaan jangka-panjang tidak disyorkan. Di bawah mod DC+, E7024 mempunyai kepekatan arka yang lebih tinggi dan kedalaman penembusan yang lebih seragam, yang boleh mengurangkan kecacatan kimpalan; jika kuasa AC digunakan, masalah seperti turun naik arka dan gabungan yang lemah mungkin berlaku, dan risiko kecacatan akan meningkat terutamanya apabila elektrod kimpalan dengan ketebalan 5.6mm. Adalah disyorkan untuk mengutamakan pemadanan dengan mesin kimpalan DC; jika hanya AC boleh digunakan, kelajuan kimpalan harus dikurangkan dengan sewajarnya dan pemeriksaan kimpalan harus diperkukuhkan.
Bolehkah elektrod dikeringkan dan digunakan semula selepas lembap? Bagaimana untuk mengendalikannya secara khusus?Elektrod yang sedikit lembap (tiada karat atau kerak yang jelas pada permukaan) boleh dikeringkan dan digunakan semula, manakala yang lembap teruk disyorkan untuk dibuang. Parameter pengeringan: Masukkan elektrod ke dalam ketuhar pengeringan dan keringkan pada asuhu rendah 70-100 darjah selama 1-2 jamuntuk mengelakkan pengeringan cepat pada suhu tinggi yang membawa kepada keretakan salutan; selepas pengeringan, elektrod hendaklah diletakkan dalam tong pengawet haba (mengekalkan suhu 50-80 darjah ) dan diambil mengikut keperluan untuk mengelakkan lembapan semula.
Bolehkah Core Welding E7024 digunakan untuk mengimpal keluli tahan karat atau keluli{1}}tinggi?Tidak. Reka bentuk komposisi dan salutan elektrod ini hanya sesuai untukkeluli lembut dan keluli aloi-rendah(seperti keluli Q235 dan Q345). Jika ia digunakan untuk mengimpal keluli tahan karat, rintangan kakisan kimpalan akan berkurangan disebabkan oleh komposisi yang tidak sepadan; apabila mengimpal-keluli berkekuatan tinggi (kekuatan tegangan Lebih besar daripada atau sama dengan 690MPa), ia tidak dapat memenuhi keperluan mekanikal dan terdedah kepada keretakan kimpalan. Elektrod khusus hendaklah dipilih mengikut bahan logam asas (cth, E308L untuk keluli tahan karat dan E8018 untuk keluli{10}}tinggi).
Bolehkah perolehan kelompok-kecil memohon untuk percubaan? Apakah kuantiti pesanan minimum (MOQ) untuk borong?Kebanyakan pembekal menyokong-percubaan kelompok kecil (cth, 1-2 kotak, 20-25kg setiap kotak), dan butiran khusus boleh dirundingkan dengan pengilang melalui tapak web atau telefon rasmi; tiada standard bersatu untuk MOQ borong. Pengeluar kecil dan sederhana biasanya menetapkan MOQ pada 500kg, manakala pengeluar besar (seperti Hangzhou Dayang Welding) boleh melaraskannya mengikut keperluan pelanggan. Secara amnya, lebih besar kuantiti pesanan, lebih tinggi diskaun.
Sebagai tambahan kepada pensijilan SGS, adakah produk mematuhi piawaian industri lain?Selain SGS, Kimpalan Teras E7024 daripada pengeluar arus perdana juga mematuhinyaISO 6848 (Piawaian Antarabangsa untuk Elektrod Kimpalan)danGB/T 5117 (Standard Cina untuk Elektrod Kimpalan Keluli Karbon). Sesetengah produk eksport juga akan mendapat pensijilan seperti AWS A5.1 (Standard of the American Welding Society) mengikut keperluan pasaran sasaran. Pelanggan boleh meminta laporan pensijilan lengkap daripada pembekal semasa perolehan.
Selepas kimpalan, liang muncul dalam kimpalan. Apakah sebab-sebabnya? Bagaimana untuk mengelakkan mereka?Terdapat 3 sebab biasa: ① Elektrod adalah lembap (salutan menyerap air, membawa kepada penjanaan gas semasa mengimpal); ② Parameter kimpalan yang tidak betul (cth, arus yang tidak mencukupi menyebabkan kolam cair menjadi sejuk terlalu cepat, dan gas tidak dapat keluar dalam masa); ③ Suhu interpass terlalu rendah (lebih rendah daripada had bawah dalam jadual parameter, membawa kepada gabungan yang lemah dan terperangkap gas). Penyelesaian yang sepadan: Kawal kelembapan storan dengan ketat, padankan parameter mengikut ketebalan logam asas, dan periksa suhu interpass sebelum mengimpal (ukur dengan pengesan suhu untuk memastikan ia tidak lebih rendah daripada suhu ambien +50 darjah ).
Bolehkah ia digunakan untuk mengimpal bekas tekanan? Apa yang perlu diperhatikan?Ia hanya sesuai untuk kimpalanvesel tekanan sederhana dan rendah-(tekanan reka bentuk Kurang daripada atau sama dengan 1.6MPa), and two prerequisites must be met: ① The base metal is mild steel/low-alloy steel (e.g., Q245R); ② Non-destructive testing (such as radiographic testing RT and ultrasonic testing UT) is performed after welding. It is not recommended for high-pressure pressure vessels (design pressure >10MPa); -elektrod hidrogen rendah (seperti E7018) harus dipilih dan spesifikasi proses kimpalan yang lebih ketat harus diikuti.
Cool tags: kimpalan teras e7024, China, pengilang, pembekal, kilang, syarikat, borong, diskaun, beli, harga rendah, berkualiti tinggi, produk
Sepasang
Nota Utama E7024Seterusnya
Permohonan biasa E7024Anda mungkin juga berminat


Hantar pertanyaan